2026-09-22
翻新前怎么补胎体伤洞:清创、填胶和局部硫化
打磨和贴合之间,有一道最容易被赶工的工序:修补胎体。打磨把旧胎面磨掉以后,胎冠上的钉伤、割伤、石子伤全都露出来了,每一个都要在贴新胎面之前清理干净、填满。伤洞不补就压上新胎面,胎面下面就留了一个气囊,翻新胎脱层,往往就是从这种地方开始的。下面按胎体经过修补工位的顺序讲。
第一步:检查、画记号。 打磨完马上在充足的光线下把胎冠和胎肩整个看一遍,每个伤口用粉笔圈出来。这时也要决定哪些胎体不值得修:伤口超出补胎材料厂允许范围的、大面积钢丝外露断裂的、带束层之间已经脱开的,直接报废,不进修补工位。
第二步:清创。 用气磨配合适的磨头,把每个伤口磨到露出干净、结实的胶料,外露钢丝周围松动、生锈的部分也要一起磨掉。伤洞要磨成边缘平缓的斜坡、不留尖角,这样填胶时才能填满、不夹空气。工程胎的伤往往深入胎面,要用工程胎削胎机(YTD-G2S)把深层损伤切削掉、把胎面修整好,它和工程胎打磨机配套使用。
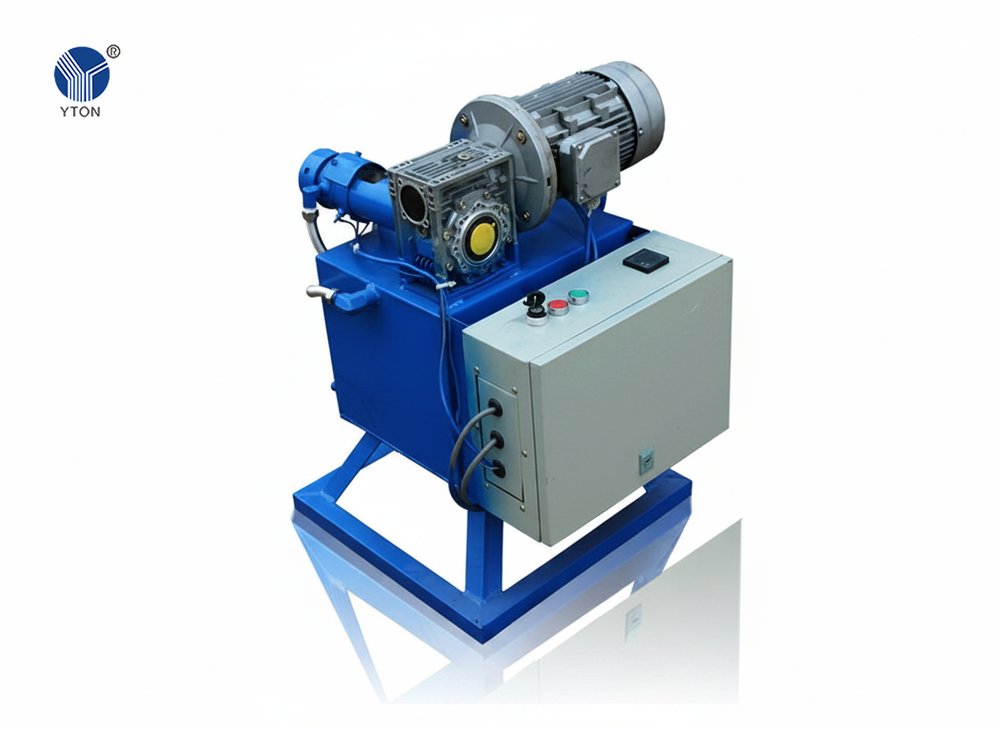
第三步:刷胶浆。 先把粉尘吹干净,再往每个伤洞里薄而均匀地刷一层胶浆,按胶料厂的要求晾干。胶浆是中垫胶溶在溶剂里调出来的,打浆机(例如我们的 YTDJ-01,有效容积 70 L、1.1 kW)在密封筒体里搅拌,溶得更快更充分。刷过胶浆的面不要用手碰,手上的油和脏东西是粘不牢的常见原因。
第四步:挤胶填洞。 胎体架在胎架上慢慢转,操作工用挤胶机挤出的热胶逐个填洞,从洞底往上填,不留空气,一直填满到和打磨面齐平。我们的 YTJJ-04 挤胶机(1.5 kW)出胶约每分钟 2 kg,补一个洞约 10 秒。只有零星几个小洞时,用手持挤胶枪就够了。
第五步:穿透伤还要加补片。 伤口如果穿透了胎体,光从外面填胶不够,胎里也要处理并贴上补片。局部硫化机(YTJB-01)对这一处定点加温加压,让补片和胎体牢固结合;它可以做轿车胎、摩托车胎和卡车胎的局部修补,出口可以做 220 V 版本。补好的胎体再进入贴合和硫化,和新胎面一起完成。
最常见的三个问题:
1. 不清创就填胶。 胶压在松胶、锈迹和粉尘上,没有结实的底子可粘,看着补好了,压上胎面以后再出问题。
2. 胶浆没干或被弄脏。 胶浆没晾干就贴合,或者刷好后被手摸过,恰好在最需要粘牢的地方留下一层薄弱层。
3. 夹了空气。 填得太快,或者伤洞磨得太陡、留了尖角,里面就会留下小气泡,进罐受热膨胀,可能在补过的位置把胎面顶起来。
修补工位不占多少地方,但最好在线上单独留一个位置,别挤到贴合工位上赶着补。我们配的线里,修补工位一般是局部硫化机、打浆机、气磨和磨头;挤胶机放在贴合工位,除了填洞,也用来在打磨好的胎体上均匀挤涂中垫胶。想规划自己厂里的工位,可以把轮胎规格和日产量发到 mingtong@yton.cc,或者先用官网选型计算器算一版:new.yton.cc/calculator/。