2026-09-17
胎面贴合怎么才粘得牢?压合机的作用与四个常见错误
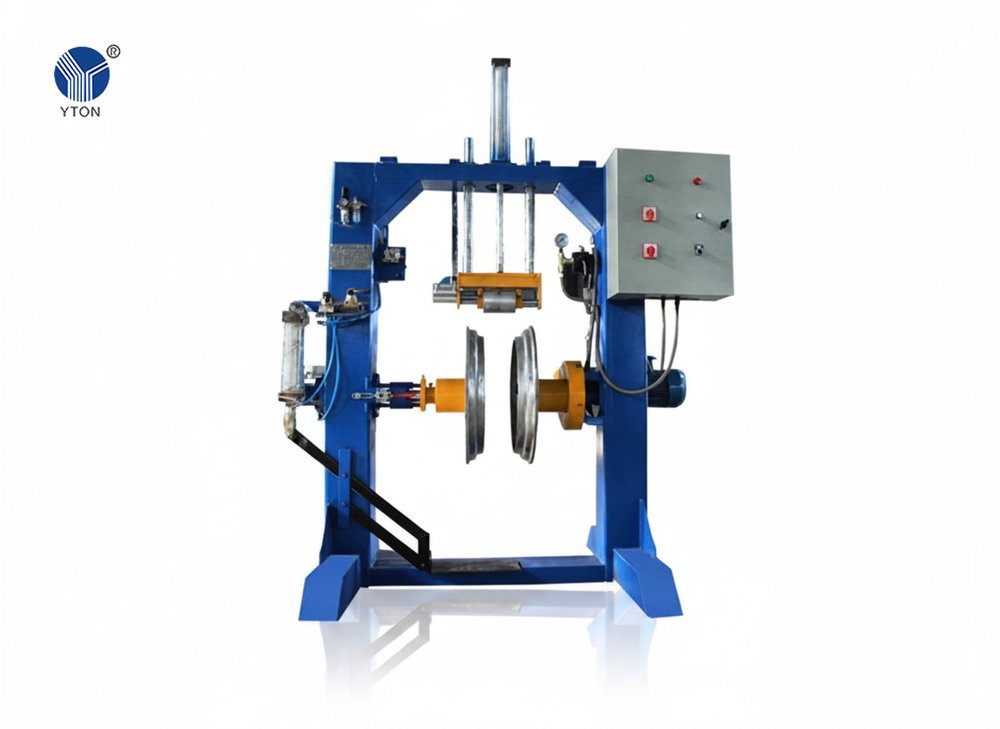
打磨、贴合、硫化三道工序里,贴合最不起眼:一台压合机功率只有 1.5 kW,价格也是主机里最便宜的。但翻新胎跑出去脱层、接头开口,很多时候问题出在这一步。这篇讲清楚压合机在干什么,以及几个最常见的操作错误。
压合机在干什么。 打磨好、刷过胶浆、贴好中垫胶的胎体,夹在两个钢圈之间充气撑圆;操作工用脚踏开关让轮胎转起来,气动压辊把预硫化胎面压到胎体上。一圈贴完后,压辊再从胎面中间慢慢向两边张开,把夹在中间的空气往边上赶出去。贴合的目的就两个:位置对正、中间没有空气。
手工滚压和压合机的区别。 小厂用手持滚轮也能贴,但压力全靠手劲,一条胎前后不一样,更难做到从中间往两边排气。压合机的压力、转速每条都一样,一条卡客车胎约 3 分钟,新手培训几天就能上手。
四个最常见的错误:
1. 压辊压得太重。 这是接头开口的头号原因。压力太大会把胎面拉长,拉长的胎面回缩后变短,硫化出来接头就裂开。压辊刚好压住胎面就够了,最后排气时再往下压约 1 厘米。 2. 充气压力太高。 胎体充到 0.16 MPa 就够,绝不超过 0.2 MPa:压力再高,机架会变形。充气前保险装置必须完全合上,否则轮胎可能从机器里弹出来。 3. 接头处理马虎。 压辊走到离接头约 20 厘米时停下,割掉多余胎面、把两个端头打磨、刷胶浆,胶浆干了再贴中垫胶,对齐后点动过接头,来回滚压 3 次左右。 4. 胎面没对正。 贴第一圈时要一直看着胎面两边和胎肩对齐,歪了硫化后偏磨。
选型看三件事。
- 轮辋规格:我们的 YTY-02 龙门架压合机配 15″、16″、20″、22.5″ 轮辋,功率 1.5 kW,接 0.8 MPa 压缩空气,整机约 900 公斤,出厂装好试过机,摆在平整水泥地面接电接气就能用。 - 场地紧不紧:场地小的可以选压合打磨一体机,打磨和压合共用一个龙门,省一个工位和一次搬胎。 - 做不做套顶:做环形胎面(套顶)工艺的,另配胎顶压合机 YTYD-01,约 2 分钟一条。
台数怎么配? 压合机约 3 分钟一条,和龙门架打磨机节拍一样,一天 60 条以内一台就够。整线产能最终看硫化罐罐容。
想确认你的轮胎规格能不能上机,把胎型和日产量发邮件到 mingtong@yton.cc,或者先用官网选型计算器算一版配置:new.yton.cc/calculator/。