2026-09-30
硫化一罐要多久?按一轮约 6 小时算清日产量
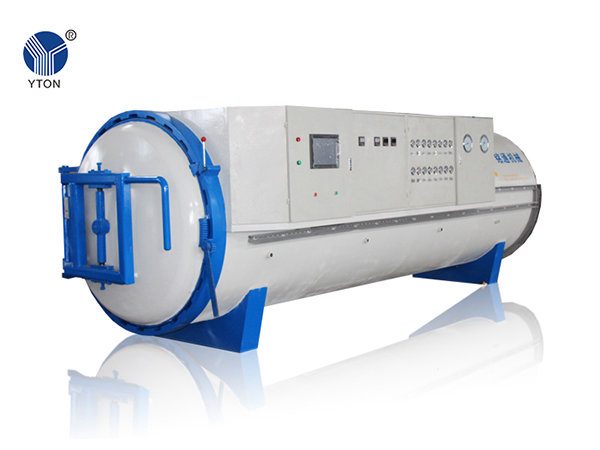
问产能的客户,第一句往往是:硫化罐一天能出几罐?答案要从一罐要多久算起。按我们 20 条位冷翻线的实际节拍,一轮大约 6 小时。下面把这 6 小时拆开讲,再算日产。
一轮 6 小时花在哪里。
1. 升温约 40 分钟。 关门、合上安全联锁,风机和加热管启动。升到约 90 ℃ 时开始抽真空,细节见《硫化罐一罐是怎么走完的》。
2. 恒温硫化约 3 小时。 温度到设定值(出厂 115 ℃)开始计时。我们按 3 小时算,实际以胶料厂的工艺卡和胎面厚度为准,胎面越厚时间越长。
3. 冷却约 30–40 分钟。 先关进气、停风机,冷下来以后把罐体、内胎、包封套三路压力排到零,才能开门。罐里有压力绝不能开门。
4. 出罐、进罐、测漏。 剩下的时间用在拉出这一罐、推进下一罐,以及给每条胎测漏上。
打磨、修补、贴合不占这 6 小时。 罐在硫化的 3 个多小时里,前面的工位同时在准备下一罐:打磨、补伤洞、贴胎面、装包封套和钢圈。所以包封套和钢圈要按两罐的量配,一罐在罐里,一罐在外面准备。20 条位的罐配 40 套,16 条位的线配 32 套,就是这个道理。
算日产。 两班倒,一天做 2 轮:20 条位 × 2 轮 = 每天 40 条。按一年 250–300 个工作日算,年产 1 万到 1.2 万条。
为什么一般不做第 3 轮。 第 3 轮要有足够的人手在夜里拆装包封套,人跟不上反而容易出错。要把日产提到 50 条以上,更稳的办法是加第二台罐:两台 20 条位的罐,一天 80 条。
前道工序有富余。 龙门架打磨机打一条约 3 分钟,压合机贴一条也约 3 分钟,一台一班就能做上百条。所以扩产只加罐,打磨和压合不用加。做布局时一开始就给第二台罐留好位置,以后推进来接上管线就能用。
用电也按罐算。 硫化罐是整线最耗电的设备,常见 50–96 kW,20 条位的罐约 65 kW,一条 20 条位的整线装机约 120 kW。罐买大了,空着的位置也要一起烤,白费电费;买小了,产能卡在罐上。先定每天要多少条,再倒推罐的条位和一天几轮。
想按自己的胎型和日产量算一版,把胎型、目标日产量和每天的班次发到 mingtong@yton.cc,或者先用官网选型计算器算:new.yton.cc/calculator/。