2026-09-21
硫化罐一罐是怎么走完的:三个压力、抽真空和两个常见故障
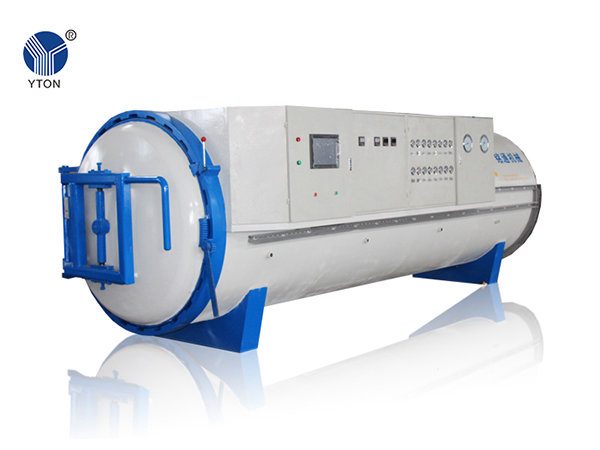
冷翻线上,硫化罐是最贵的一台设备,也是出问题最难补救的一步:打磨、贴合做得再好,硫化这一罐没控住,整罐胎面都可能粘不牢。这篇按一罐的顺序,讲清楚硫化罐里到底在发生什么,以及三个压力各管什么。
第一步:装罐前先测包封套。 轮胎装好包封套和钢圈、进罐插好气管后,先不开风机,给每条胎的内胎充 0.2 MPa 低压气,再逐个抽真空到 −0.1 MPa,关上小阀门看指针:能停住不回走,这个包封套就是好的;指针往回走,就是漏气,要当场找出漏点处理。测漏时内胎压力绝不超过 0.3 MPa,否则有爆胎危险。全部测完,在最后一条胎的钢圈口挂一块铁皮挡板,挡住热风从胎心穿过,加热更快更匀。
第二步:升温和加压。 关门、合上安全联锁,启动风机和加热管。罐体、内胎、包封套三路压力各有一个控制器自动控制:内胎 0.7 MPa、罐体 0.5 MPa。真正把胎面压在胎体上的,是这两者的差,也就是绝对压力:0.7 − 0.5 = 0.2 MPa。只看内胎表不看罐体表,判断不出压得够不够。
第三步:抽真空。 温度升到约 90 ℃(出厂设定),罐子先排气 8 秒,真空泵自动启动,把包封套和胎面之间的空气抽走。真空表要降到 −0.05 MPa 以下;哪一路降不下去,用手摸包封套表管,烫手的就是漏气那条,关掉它的真空小阀门、打开旁边的排气小阀门就行。真空时间到了(出厂设定 40 分钟),真空泵停,包封套压力升到 0.3 MPa。
第四步:恒温硫化。 温度到设定值(出厂 115 ℃)开始计时。临近设定温度时,加热管改成断续通电,越接近越少,温度就能稳住。整个过程中,任何一路压力偏高,对应的自动排气阀就打开;偏低,对应的指示灯亮并报警。硫化时间按胶料厂的工艺卡和胎面厚度设定。
第五步:出罐。 到时间后先关进气、停风机,最好冷却 40 分钟,再把罐体、内胎、包封套三路压力都排到零,才能开安全联锁、开门拉胎。罐里有压力绝不能开门。
两个最常见的问题:
1. 内胎压力掉。 依次关每条胎的内胎小阀门,看哪个小表指针回落,就是哪条内胎漏了。硫化还不到 30 分钟,可以泄压开门换内胎;超过 30 分钟,只能关掉这一条的内胎和包封套阀门,等这罐结束后重新翻新。 2. 罐体压力偏高。 多半是有内胎漏气,把气漏进了罐体。找到漏气的那条胎,关掉它的两个小阀门即可。
硫化这一步没有捷径,靠的是每罐都看表:温度、三路压力、真空读数。想了解我们硫化罐的具体配置和容量,可以把轮胎规格和日产量发到 mingtong@yton.cc,或者先用官网选型计算器算一版:new.yton.cc/calculator/。